
 English
 简体中文
En kjøper mottar et parti forede bremsesko med samme FMSI-nummer som fjorårets bestilling. Prisen per sett ser bra ut, boksene kommer i tide, og fôroverflaten ser jevn nok ut. Tre uker senere melder et flåteverksted om en myk bremsepedal på en lastebil og ujevn slitasje på belegget på en annen. Delene ser identiske ut, men den målte ytelsen er det ikke.
Det scenariet er vanlig fordi kvaliteten på bremseskobelegget ikke er et enkelt høyt stemplet på en boks. Det er resultatet av fire separate områder som må verifiseres før produksjon: selve friksjonsmaterialet, dimensjonsnøyaktigheten til den forede enheten, den strukturelle styrken til metallskoen og fabrikkkontrollen som holder hver batch konsistent. Kjøpere som sjekker disse områdene er mindre sannsynlig å oppdage forskjellige etter.
Hva kvaliteten på bremseskobelegget egentlig avhenger av
Friksjonskoeffisient og termisk utholdenhet
Friksjonskoeffisienten, uttrykt som μ , er foringens evne til å konvertere bremsetrykk til stoppkraft. Heavy-duty lastebilforinger opererer vanligvis i området 0,35 til 0,45, mens applikasjoner med krevende belastninger kan klatre høyere. Under ECE R90-bokstavkoden dekker en klasse F-foring 0,35–0,45 og klasse G dekker 0,45–0,55. En GG-klassifisert foring holder bremsekraften bedre under vedvarende varme, men det er ikke automatisk det riktige valget for hver lastebil. Riktig karakter må samsvare med kjøretøyets bruttovekt, trommelmateriale og typisk driftterreng.
Flåtekjøpere antar noen ganger at en høyere friksjonsgrad betyr bedre kvalitet. I praksis kan en overspesifisert for å generere aggressive bitt, forhøyede trommeltemperaturer og raskere slitasje på begge komponentene. En pålitelig leverandør bør deklarere produktdatabladet, ikke overlate det til å gjette. For eksempel 4707 bremsebelegg med oppgitt friksjonsgrad gir kjøpere et klart utgangspunkt når de sammenligner erstatningsmateriale mot originalspesifikasjonen.
 Tilpasset 4707 bremsebelegg OEM-produsenter, eksportør, selskap Zhejiang Bangchi Auto Parts Co., Ltd. er Kina tilpasset 4707 bremsebelegg OEM-produsenter, eksportør, selskap, delenummer: 4707 bremselinie... Se produkt →
Slitasjebalanse, skjærstyrke og tetthet
Slitasjemotstand har bare betydning hvis belegget slites med en hastighet som beskytter bremsetrommelen. Et for hardt fôr kan få en trommeloverflate, og å erstatte en trommel koster mye mer enn å erstatte en fôr. Det er derfor kvalitetsstandarder fokusert på en balansert slitasjehastighet på stedet for maksimal levetid. Skjærstyrke er like viktig: den måler hvor godt belegget holder seg festet til skoen under bremsebelastning. Tetthet påvirker porøsitet, støyoppførsel og hvor jevnt fôret ligger i trommelen. En produsent bør kunne levere batchtestdata som dekker disse egenskapene, ikke bare en materialbeskrivelse.
| Karakter | Typisk μ-område | Typisk plikt | Merknad om valg |
|---|---|---|---|
| E | 0,25–0,35 | Lett til middels kommersiell bruk | Sjelden spesifisert for tunge lastebiler |
| F | 0,35–0,45 | Linehaul, generell frakt, standard heavy-duty | Vanligste erstatningskarakter |
| G | 0,45–0,55 | Tungt trekk, tømmerhogst, alvorlig stopp-og-kjør | Høyere bitt, mer termisk stress på trommer |
Dimensjonsnøyaktighet: Forskjellen mellom "passer" og "passer riktig"
FMSI-profiler er geometri, ikke bare et delenummer
Et FMSI-nummer identifiserer og definerer foringsprofil, inkludert bue, tykkelse, skrogposisjoner og plasseringsspor. Å foringer med samme FMSI-nummer kan begge merkes som utskiftbare, men deres faktiske geometri kan variere betydelig hvis produsenten bruker løse toleranser. Kamberavvik, tykkelsesdrift eller en slitt profilmal kan gjøre en antatt standarddel til en kilde til ujevn kontakt, høy pedalanstrengelse og for tidlig slitasje. Inspeksjonsmetoden er også viktig: det er ikke nok å sjekke en foring med skyvelære på to punkter. Profilen bør verifiseres mot en FMSI-mal for å bekrefte hele konturen.
For-til-trommel-kontakt og total toleranse
Det første kontaktområdet mellom en ny belegg og bremsetrommelen er en av de sterkeste indikatorene på hvordan en brems vil oppføre seg de første tusen kilometerne. I vellagde sammenstillinger bør kontaktflaten være godt over 80 prosent; lavere kontakt skaper lokalisert trykk, tidlig glass og en bremsepedal som føles inkonsekvent. Tykkelsestoleranse påvirker også akselbalansen. Hvis venstre hjul får en foring som er litt tynnere enn det høyre, kan kjøretøyet trekke under bremsing. Dette er grunnen til at en komplett foret skoenhet, som f.eks 4707Q foret bremseskoenhet verifisert mot FMSI-profilen , er et sterkere valg for flåter som ønsker forutsigbare installasjonsresultater i stedet for en søppel med løse deler.
 Tilpasset 4707Q foret bremsesko OEM-produsenter, eksportør, selskap Zhejiang Bangchi Auto Parts Co., Ltd. Er Kina tilpasset 4707Q for bremsesko OEM-produsenter, eksportør, selskap, delenummer: 4707Q Prod... Se produkt →
Metallbremseskoen under foringen
Støpt konstruksjon versus stålkonstruksjon
Metallskokropper er generelt delt inn i produksjonsmetoder. Bremsesko er stål er stemplet og sveiset, noe som gir jevne mekaniske egenskaper og god duktilitet for standard belastningsapplikasjoner. Støpte bremsesko er støpt som ett stykke, og tilbyr høyere stivhet og evner til å danne komplekse konturer rundt kamflater og forankringspunkter. Det riktige valget avhenger av akseldesign og driftsbelastning, ikke av hvilken prosess som høres mer avansert ut. En skokropp som bøyer seg under høyt bremsemoment reduksjoner den effektive kontakten mellom foring og trommel, uavhengig av hvor godt friksjonsmaterialet er. For tunge akselapplikasjoner som krever stivhet, en 4715 støpt bremsesko for kraftig akselservice er ofte det mer hensiktsmessige utgangspunktet i en spesifikasjonsgjennomgang.
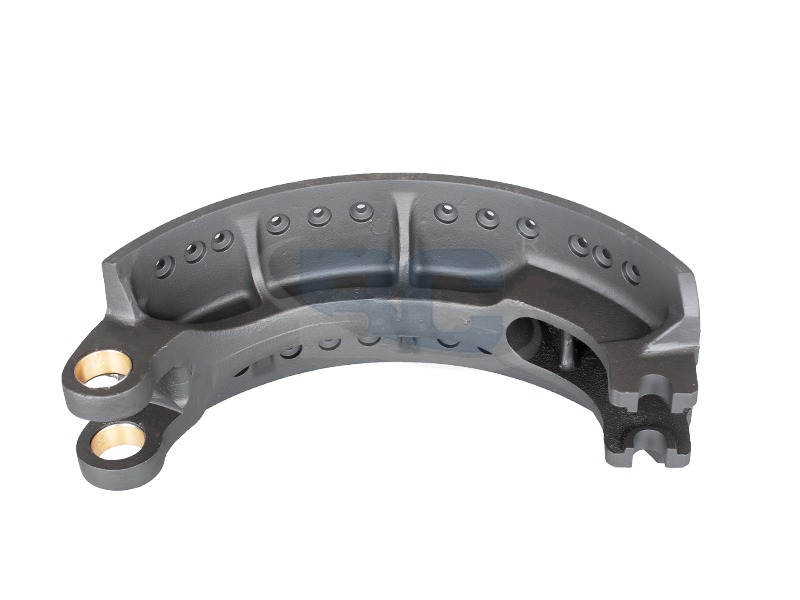 Tilpassede 4715 støpte bremsesko OEM-produsenter, eksportør, selskap Zhejiang Bangchi Auto Parts Co., Ltd. Er China Custom 4715 Casted Brake Shoe OEM-produsent, eksportør, selskap, delenummer: 4715 OEM No: S... Se produkt →
Grenser for overflateforberedelse og deformasjon
Selv en ny skokropp kan være en kilde til fôrfeil hvis overflaten ikke er riktig forberedt. Sveisevarme kan forvrenge en stålsko, og etterlate et lite gap mellom foringen og skobordet. Sprengningsrester kan forurense limoverflaten. Antirustolje påført skoen kan under foringen og redusere skjærstyrken. Disse problemene er ikke synlige etter at foringen er naglet eller begrenset, så de savner ofte under innkommende inspeksjon. En enkel sjekk på et flatt bord, eller en måleklokke som sveiper over skobordet, kan avsløre forvrengning før installasjon. Når fôrslitasjen virker unormalt, bør metallskoen undersøkes før du legger skylden på friksjonsmaterialet.
Fabrikkkvalitetskontroll: Hva bør skje før delene pakker
Systemsertifisering og prosesskontroll
IATF 16949-sertifisering erstatter ikke produkttesting, men den tvinger en produsent til å kontrollere produksjonsvariabler som direkte påvirker foringskvaliteten: blandingsforhold, herdetemperaturkurver, trykktrykk og partiseparasjon. Det gir også dokumentasjonssporet som en seriøs kjøper kan revidere. Zhejiang Bangchis bedriftsprofil beskriver hvordan IATF 16949 styrer produksjonssystemet for bremsesko, inkludert prosesskontroller bak hver batch. Når en leverandør kan vise prosessposter i stedet for bare et sertifikat, blir kvalitetserklæringen verifiserbar.
Lottsporbarhet og batchfrigivelsestesting
Bremsebeleggets ytelse er ikke noe som kan bedømmes visuelt. En kvalifisert fabrikk bør teste innkommende friksjonsmateriale for tetthet, hardhet og krymping, deretter under registrering av herdeparameterproduksjon, og til slutt prøve ferdige foringer for skjærstyrke og dimensjonsnøyaktighet. Hver batch trenger et sporbart partinummer knyttet til materialpostene og kjøretøyene som mottok disse delene. Uten denne datakjeden er foringen en svart boks, og kjøperen oppdager ytelsen først etter installasjonen. En produsent som kan produsere batchdokumentasjon for hvert FMSI-nummer viser at kvalitetsstandarden er en pågående prosess, ikke en gangsinspeksjon.
En praktisk kjøpersjekkliste for forede bremsesko
Dokumenter å være om før du forplikter deg
- En friksjonsgradserklæring med gjeldende testreferanse, for eksempel ECE R90 eller tilsvarende standard.
- En FMSI-malkonformitetsrapport som dekker foringsprofilen, tykkelsen og hullposisjonene.
- Batchtestdata for tetthet, hardhet og skjærstyrke på friksjonsmaterialet.
- En erklæring om overflatetilstand for metallskokroppen, inkludert sveising, rengjøring og beleggdetaljer.
- Installasjonsdata som naglespesifikasjoner, limingskrav og anbefalte øyeblikksverdier.
Disse dokumentene koster ingenting å være om, men de dyktige produsentene som kontrollerer prosessen fra de bare setter sammen. Den Vanlige spørsmål om kraftig bremsesko på denne siden svarer også vanlige spørsmål om utskiftbarhet og installasjonsforventninger for forskjellige FMSI-numre.
Eksempel på validering på et ekte kjøretøy
Dokumentasjon bekrefter evnen, men en prøveinstallasjon bekrefter virkeligheten. Monter et testsett på én aksel, bruk samme foringsgrad på begge sider, og registrer kald og varm bremseytelse, pedalfølelse og støy. Noen hundre kilometer med kontrollert løp vil avsløre mer enn en stabil med datablad. Målet er ikke å finne den billigste delen, men å finne den delen som yter innenfor kjøretøyets originale designparametere. Hvis en produsent er trygg på sine kvalitetsstandarder, vil de gi prøver og diskutere testresultatene. Bruk produsentens kontaktside å være om gjeldende spesifikasjoner før du foretar en større kjøpsforpliktelse.
Kvaliteten på bremseskoen kommer ned til brannkontrollbare områder: friksjonsmaterialeoppførsel, dimensjonskonformitet til FMSI-profilen, strukturell integritet til metallskoen og fabrikkkontroller som sikrer batchkonsistens. Kjøpere som vurderer alle brannområder før bestilling reduserer risikoen for myke pedaler, ujevn slitasje og for tidlig skade på trommelen. Dataene som beviser kvalitet bør være tilgjengelig før kjøpet, ikke oppdaget etter installasjon.


