
 English
 简体中文
Hva "kvalitet" betyr for en bremseskobelegg
Kvalitet i produksjon av bremsesko er ikke et enkelt testresultat. Det er konsistensen av friksjonsytelse, termisk stabilitet, dimensjonsnøyaktighet og mekanisk integritet på tverr av hver batch et anleggssender, og en kjøper som vurderer en leverandør bør se etter bevis for alle brann.
Friksjonskonsistens kommer først. Foringer for tunge lastebiler er vanligvis formulert for å holde en friksjonskoeffisient mellom 0,35 og 0,45, og produsentens akseptvindu er omtrent 0,05 over eller under målet over hele temperaturområdet. Hvis friksjonen driver utenfor vinduet, opplever sjåførene svak bremsing eller gripende, ubehagelig bremserespons, og belegget slites ujevnt.
Termisk stabilitet betyr like mye. Fading av fôr, tap av friksjon ved høy temperatur, er en ledende bidragsyter til nødssituasjoner ved nedbremsing av tunge lastebiler i lange nedoverbakker. En kvalitetsverifisert foringsholder friksjonsfallet mellom 100 C og 300 C inne i det deklarerte vinduet i stedet for å falle kraftig bort når trommelen varmes opp.
Råvarekontroll: Hvor kvalitet bestemmes
Hver kvalitetsfeil som finnes i en ferdig foring kan spores tilbake til en råvarebeslutning som ble tatt uker tidligere, og det er grunnen til at innkommende materialinspeksjon er den første forsvarslinjen. En bremsebeleggformulering er bygget av brannfamilier av ingredienser, og hver enkelt må definere godkjenningskontroller før den går i produksjon.
- Harpiksbindemidler, vanligvis fenoliske: innkommende partier kontrolleres for geltid, viskositet og innhold av fritt fenol.
- Forsterkende fiber slik som aramid, glass og mineralull: lengdefordeling, strekkstyrke og fuktighetsinnhold logger.
- Friksjonsmodifikatorer, inkludert slipemidler og faste smøremidler: partikkelstørrelsesfordeling og kjemisk renhet verifiseres ved siktanalyse.
- Fyllstoffer og blandingshjelpemidler: tetthet, oljeabsorpsjon og fargekonsistens sammenlignes med godkjent leverandørspesifikasjon.
Hvert innkommende parti har en unik batchkode som kobler råvareleveransen til det ferdige foringsdelen. Hvis en klage kommer tilbake fra feltet, kan produsenten spore defekte deler til leverandøren, leveringsdata og testsertifikatet innen minutter. I henhold til IATF 16949-reglene er denne sporbarheten reviderbar, ikke valgfri.
Produksjonsprosess: Kontrollert på hvert trinn
Når godkjente materialer når produksjonsgulvet, avgjøres kvalitet av prosessdisiplinen: en dokumentert prosedyre for hvert trinn, en loggført parameter for hver syklus og en verifisert produksjonskontroll etter hver operasjon. Kontrollpunktene er de samme enten anlegget bygger kun foringer eller komplette forede bremsesko.
- Veiing og blanding: formuleringen veies til en toleranse på 0,5 prosent og blandes i en tidsbestemt syklus med høy skjærkraft. Mikserlogger registrerer syklustid, bladhastighet og blandingstemperatur.
- Støping: den forhåndsformede blandingen presser inn i grønne foringer under kontrollert trykk og formtemperatur. Presseparametere registrerer per syklus og vurderer daglig.
- Gjeting: foringer er bakt på en trinnvis oppvarmingsplan som fjerner flyktige stoffer og tverrbinder harpiksmatrisen. Ovnsprofildata arkiveres per batch.
- Sklir og etterbehandling: overflater slipes til spesifisert tykkelsestoleranse, og en prøve fra hver batch måles mot FMSI-tegningen for tykkelse, bredde og bueradius.
- Montering for forede sko: naglemoment, forsenkningsdybde og hullinnretting inspiseres, sammen med gapet mellom foringen og skobanen.
- Merking og pakking: FMSI-nummeret, batchkoden og produksjonsdatoen er merket permanent på hver del, og fullfører sporbarhetssløyfen.
Den samme disiplinen gjelder metallsiden av bremseskoen. Stålsko må holde bane-til-plattform rett og naglehullposisjoner innenfor tegningstoleransen, og det er en jobb for måleutstyr, ikke for visuell inspeksjon. På deler som 4709ES2 bremsesko i stål , dimensjonskontroller kjøres på en dedikert måler på slutten av maskineringslinjen.
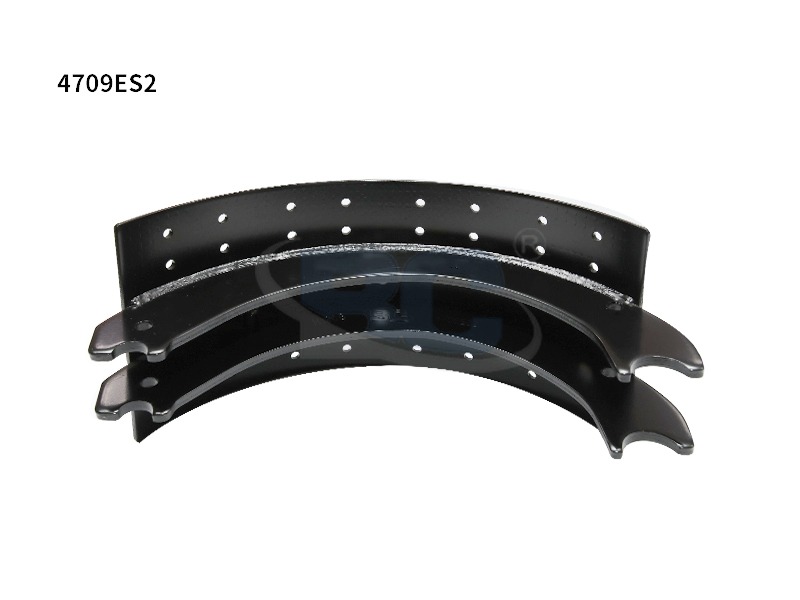 Custom 4709ES2 bremsesko OEM-produsenter, eksportør, selskap Zhejiang Bangchi Auto Parts Co., Ltd. Er Kina tilpasset 4709ES2 bremsesko OEM-produsenter, eksportør, selskap, delenummer: 4709ES2 Produs... Se produkt →
Testing: Hva blir målt før forsendelse
Ingen foring forlater og kvalitetskontrollert anlegg uten å bestå og definere batteri av laboratorietester, og aksepterer spesifikke og målbare. Kriteriene representerer kjernefrigjøringstestene som brukes for kraftige erstatningsforinger.
| Test | Hva den bekrefter | Typisk aksept |
| Skjærstyrke | Fôr-til-vev vedheft | Min 12 MPa, ingen delaminering |
| Friksjon og falming | Mulighet fra 100 C til 300 C | Innenfor 0,05 av målverdien |
| Slitasjerate | Langdistanse levetid | Maks 0,2 mm per 1000 km |
| Dimensjonell inspeksjon | Tykkelse, bredde, bueradius | Per FMSI-tegningsstoleranse |
| Nagletrekk (forede sko) | Mekanisk oppbevaring | Ingen løsner ved nominell belastning |
Laboratorieresultater bekrefter med en prøvelse fra hvert parti, ikke bare når en ny produksjonsintroduseres. Sampling på batchnivå er det som gjør god materialoppskrift til et pålitelig ettermarkedsprodukt, fordi den fanger opp prosessdrift før den når kunden.
Selv en enkel reservedel som f.eks 4515 bremsebelegg må passere hele skjærings-, fading- og dimensjonssekvensen før den når lageret. Testene er ikke forbeholdt produktutvikling; de er rutineporter for hver batch.
 Tilpasset 4515 bremsebelegg OEM-produsenter, eksportør, selskap Zhejiang Bangchi Auto Parts Co., Ltd. Er China Custom 4515 Brake Lini OEM-produsent, eksportør, selskap, delenummer: 4515 Brake Lini... Se produkt →
Dimensjonstoleranser og FMSI-overholdelse
Et FMSI-nummer er et løfte: en foring som bærer et gitt nummer må matche annenhver foring med samme tall for form, passform og friksjonsadferd. FMSI, Friction Materials Standards Institute, publiserer referansegeometrien som definerer hvert delenummer, og en produsent som skriver ut et FMSI-nummer på en boks, erklærer at delen er i samsvar med denne referansen.
De kritiske dimensjonene på en kraftig er tykkelse, bredde bueradius på sjonsflaten, og friksjon og dybden til eller avfasninger. Tikkelsen styres typisk til ca. 0,10 mm over eller under tegningsverdien. Spor- og avfasningsgeometri er like viktig fordi den påvirker støy, støvevakuering og innledende sengeoppførsel.
For erstatningsapplikasjoner som 4707Q foret bremsesko , nagleforsenkingsdybde og gapet mellom foringen og skobanen kontrolleres på hver prøve som trekkes fra partiet. Disse to målingene avgjør om skoen installeres i eksisterende trommelmaskinvare uten modifikasjoner.
 Tilpasset 4707Q foret bremsesko OEM-produsenter, eksportør, selskap Zhejiang Bangchi Auto Parts Co., Ltd. Er Kina tilpasset 4707Q for bremsesko OEM-produsenter, eksportør, selskap, delenummer: 4707Q Prod... Se produkt →
Sertifisering, revisjoner og verifisert sporbarhet
En kvalitetspåstand er bare like sterk som sertifiseringen som står bak den, og for bremsekomponenter er sertifiseringen IATF 16949. Et IATF 16949:2016-sertifisert anlegg har bestått og dokumentert opplæringstekniske standarder av sitt kvalitetsstyringssystem: kontrollplaner, analyser av feilmodus, leverandørgodkjenning, kalibreringsposter, vedlikeholdskontroller, og revisjoner.
Zhejiang Bangchi Auto Parts Co., Ltd. fullførte overgangen til den nye versjonen av IATF 16949:2016-sertifiseringsrevisjonen, og satte sin kraftige bremsesko- og foringsproduksjon under det samme kvalitetssystemet som brukes i den globale forsyningskjeden for bilindustrien. En kjøper kan være om sertifikatnummeret, sertifiseringsorganet og siste revisjonsdato, og en legitim produsent vil gi alle tre uten å nøle. Den fullstendige historien til kvalitetssystemet er dokumentert på det bedriftens profilside .
Ofte stilte spørsmål
Hva er den viktigste kvalitetstesten for en bremseskobelegg?
Skjærstyrketesten rangerer først fordi den bekrefter at foringen forblir festet til skobanen under belastning. Den typiske aksepterskelen for kraftige foringer er minimum 12 MPa uten delaminering, samplet fra hver batch.
Hvordan forholder FMSI-nummerering seg til kvalitet?
Et FMSI-nummer definerer formen, passformen og friksjonsegenskapene til en foring. Kvaliteten bekreftes når den produserte delen samsvarer med FMSI-tegningsstoleransene, typisk 0,10 mm over eller under tykkelsen, slik at den installeres og fungerer som referansedelen.
Hvilken sertifisering bør en bremseskobeleggprodusent ha?
Den relevante systemertifiseringen er IATF 16949:2016, vedlikeholdt gjennom årlige tredjepartsovervåkingsrevisjoner. Kjøpere bør være om sertifikatet, sertifiseringsorganet og den siste revisjonsdatoen i stedet for å godta et muntlig krav.
Hvor ofte testes produksjonspartier?
Kvalitetskontrollerte anleggstester og prøve fra hver batch for skjærstyrke, friksjonsstabilitet og dimensjonsnøyaktighet, ikke bare under formuleringsutvikling. Prøvetaking på batchnivå fanger opp prosessdrift før defekte deler når kundene.
Flere svar om valg, vedlikehold og utskifting er samlet på siden med ofte stilte spørsmål .


